關(guān)于我們
行業(yè)新聞
您的位置:首頁(yè) > 新聞動(dòng)態(tài)
在化工、制藥及壓力容器領(lǐng)域,封頭盤管作為換熱系統(tǒng)的核心血管,其可靠性直接決定了生產(chǎn)裝置能否長(zhǎng)期穩(wěn)定運(yùn)行。然而,許多用戶在采購(gòu)和使用中往往只關(guān)注初期價(jià)格,卻忽略了決定設(shè)備壽命的兩個(gè)根本環(huán)節(jié)——選型與規(guī)范維護(hù)。這兩者,才是封頭盤管廠可靠性的真正根基。
常見(jiàn)的誤區(qū)是只看價(jià)格、忽略綜合成本——采購(gòu)價(jià)低廉但換熱效率低、頻繁結(jié)垢維修的產(chǎn)品,總成本遠(yuǎn)高于初期省下的差價(jià)。材質(zhì)選擇更是關(guān)鍵:普通清水循環(huán)可選用碳鋼或304不銹鋼;面對(duì)海水、氯離子等強(qiáng)腐蝕介質(zhì),則須選用316L不銹鋼,否則點(diǎn)蝕穿孔在所難免。此外,盤管的旋向、纏繞直徑、圈數(shù)、螺距等結(jié)構(gòu)參數(shù)若填錯(cuò),可能直接導(dǎo)致整套盤管無(wú)法貼合封頭曲面,損失以萬(wàn)元計(jì)。選型失敗,再好的制造工藝也無(wú)法挽回。結(jié)垢是換熱效率的殺手——鈣鎂沉積物附著管壁,使換熱效率下降,能耗攀升,每3至6個(gè)月需進(jìn)行一次化學(xué)或物理清洗。焊縫是應(yīng)力集中區(qū),需定期進(jìn)行無(wú)損檢測(cè),及時(shí)發(fā)現(xiàn)裂紋隱患。運(yùn)行時(shí)還應(yīng)控制介質(zhì)溫度與壓力平穩(wěn),避免驟冷驟熱產(chǎn)生熱應(yīng)力導(dǎo)致開裂。
封頭盤管的可靠性,始于選型時(shí)的匹配,成于運(yùn)維中的持續(xù)守護(hù)。選錯(cuò)一步,維護(hù)再多也難以補(bǔ)救;疏于保養(yǎng),再優(yōu)的選型也會(huì)提前報(bào)廢。兩者并舉,才是封頭盤管廠真正經(jīng)得起考驗(yàn)的根基。
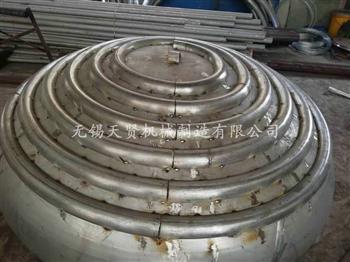

在化工、制藥、食品加工等行業(yè),內(nèi)盤管作為換熱系統(tǒng)的核心部件,承擔(dān)著加熱、冷卻和保溫的關(guān)鍵職責(zé)。然而,盤管在運(yùn)行中往往同時(shí)面臨疲勞與腐蝕的雙重夾擊——這兩種失效模式相互加速惡化,成為設(shè)備壽命的隱形殺手。
內(nèi)盤管在工作過(guò)程中,持續(xù)承受溫度波動(dòng)和壓力循環(huán)。開機(jī)升溫、停機(jī)冷卻的每一次熱循環(huán),都會(huì)在管壁內(nèi)產(chǎn)生交變熱應(yīng)力;流體脈動(dòng)和振動(dòng)又附加了機(jī)械應(yīng)力。當(dāng)這些應(yīng)力在管壁的微觀缺陷處反復(fù)作用,材料內(nèi)部便開始萌生微裂紋,并隨著循環(huán)次數(shù)的增加逐步擴(kuò)展。這種疲勞損傷在早期幾乎不可見(jiàn),但在數(shù)百次啟停循環(huán)后,裂紋會(huì)突然達(dá)到臨界尺寸,導(dǎo)致管道泄漏甚至斷裂。內(nèi)盤管長(zhǎng)期接觸工藝介質(zhì)和冷卻/加熱流體,酸、堿、鹽類物質(zhì)對(duì)金屬管壁進(jìn)行不間斷的化學(xué)和電化學(xué)侵蝕。當(dāng)介質(zhì)中含有氯離子時(shí),對(duì)奧氏體不銹鋼的應(yīng)力腐蝕尤為嚴(yán)重——這種腐蝕形態(tài)具隱蔽性,管道外觀可能毫無(wú)異常,但在拉應(yīng)力作用下,微小裂紋快速擴(kuò)展,導(dǎo)致脆性斷裂。腐蝕會(huì)在管壁表面形成點(diǎn)蝕坑和微裂紋,這些局部缺陷成為應(yīng)力集中的溫床,大幅加速疲勞裂紋的萌生;而疲勞裂紋一旦形成,新鮮的金屬表面暴露在腐蝕介質(zhì)中,局部腐蝕速率成倍增加。這種腐蝕-疲勞協(xié)同效應(yīng)造成的壽命折損,遠(yuǎn)大于兩者單獨(dú)作用的簡(jiǎn)單相加。面對(duì)雙重夾擊,內(nèi)盤管的防護(hù)需要系統(tǒng)思維:選材上,優(yōu)先選用耐應(yīng)力腐蝕的材料;設(shè)計(jì)上,通過(guò)柔性連接減少熱應(yīng)力、控制啟停速率降低循環(huán)應(yīng)力;運(yùn)行中,定期檢測(cè)管壁厚度和表面裂紋,建立剩余壽命評(píng)估體系;對(duì)盤管外壁采取防腐涂層和定期清洗,減少點(diǎn)蝕誘因。
說(shuō)到底,內(nèi)盤管的失效很少源于單一因素,更多是疲勞與腐蝕的合謀。只有正視這對(duì)雙重夾擊的協(xié)同破壞機(jī)制,從設(shè)計(jì)、選材、運(yùn)行和監(jiān)測(cè)多維度構(gòu)建防護(hù)體系,才能讓盤管在嚴(yán)苛工況下、可靠地運(yùn)行至設(shè)計(jì)壽命。
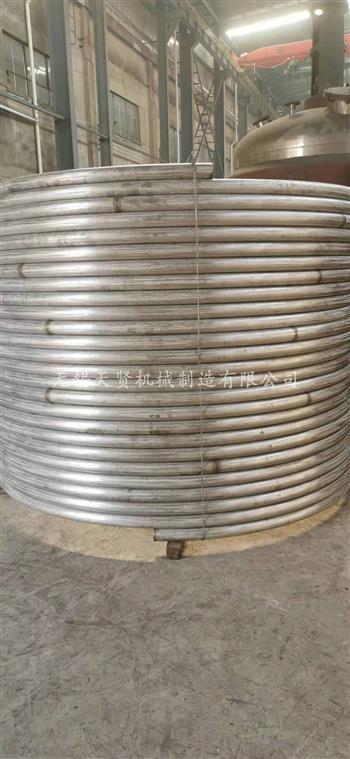
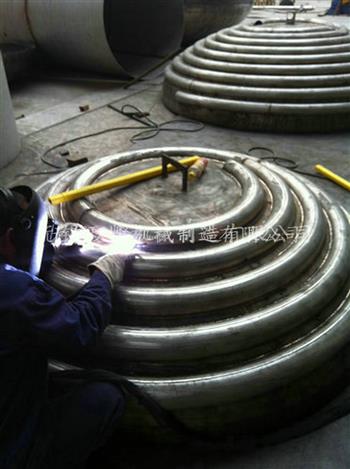
在化工換熱、反應(yīng)釜、半導(dǎo)體濕法清洗等場(chǎng)景中,無(wú)錫盤管因優(yōu)異的耐腐蝕性和潔凈度而廣泛應(yīng)用。然而,許多用戶發(fā)現(xiàn),同樣標(biāo)稱無(wú)錫的盤管,實(shí)際使用壽命和性能卻天差地別——根本原因在于,材料改性與工藝精度共同框定了盤管性能的下限。
純鈦、鋯、哈氏合金等金屬材料的耐腐蝕性并非天生,而是通過(guò)合金化改性和熱處理工藝實(shí)現(xiàn)性能優(yōu)化的。以鈦盤管為例,在高溫高壓的含氯離子介質(zhì)中,純鈦可能因縫隙腐蝕或氫脆而失效。通過(guò)添加鈀、釕等微量貴金屬元素進(jìn)行改性,能顯著提升鈦材在還原性酸中的耐腐蝕性能;而控制氧、鐵等雜質(zhì)含量,則直接關(guān)系到盤管的焊接穩(wěn)定性和延展性。材料改性的深度,決定了盤管在特定介質(zhì)中的生存能力——改性不到位的盤管,在投產(chǎn)半年內(nèi)就出現(xiàn)點(diǎn)蝕或開裂,本質(zhì)上不是材料不夠純,而是材料不夠?qū)ΑT俸玫母男圆牧希绻に嚲仁Э兀廊粺o(wú)法發(fā)揮應(yīng)有性能。盤管成型過(guò)程中的彎曲半徑控制、壁厚均勻度、內(nèi)表面粗糙度等工藝參數(shù),直接影響換熱效率和使用可靠性。彎管部位壁厚減薄率超過(guò)15%時(shí),該處成為應(yīng)力集中和腐蝕敏感區(qū),壽命大幅縮短;內(nèi)表面粗糙度Ra值達(dá)不到0.4μm以下時(shí),介質(zhì)殘留和顆粒附著概率顯著增加,在半導(dǎo)體清洗場(chǎng)景中直接導(dǎo)致產(chǎn)品良率下降。工藝精度不高,改性材料的優(yōu)勢(shì)便會(huì)大打折扣——好比布料,被裁縫做壞了版型。材料改性與工藝精度不是加分項(xiàng),而是盤管性能下限的雙重鎖死機(jī)制:改性不當(dāng),盤管在化學(xué)攻擊面前不堪一擊;精度不夠,盤管在流體力學(xué)和應(yīng)力環(huán)境中漏洞百出。兩者中任何一個(gè)環(huán)節(jié)拖后腿,盤管的使用壽命和可靠性就會(huì)被迫降至短板對(duì)應(yīng)的水平。
說(shuō)到底,采購(gòu)無(wú)錫盤管時(shí),與其盯著標(biāo)號(hào)和價(jià)格做決定,不如追問(wèn)兩個(gè)問(wèn)題:這種牌號(hào)的材料,針對(duì)我的介質(zhì)做過(guò)怎樣的改性處理?彎管和焊接工序的精度控制標(biāo)準(zhǔn)是多少?答案清晰了,盤管性能的下限也就有底了——真正的品質(zhì),不是用好的材料,而是讓材料和工藝各司其職、嚴(yán)絲合縫。
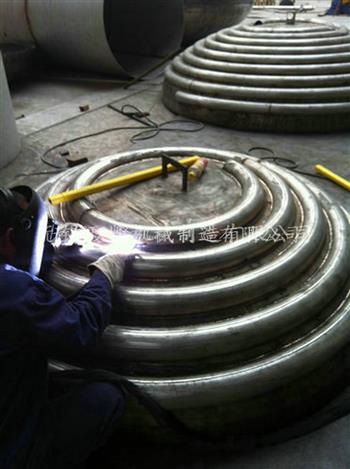
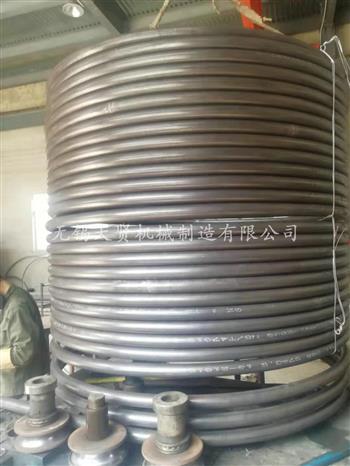
原材料價(jià)格持續(xù)走高,正成為外盤管行業(yè)棘手的一道經(jīng)營(yíng)考題。銅價(jià)突破的歷史高點(diǎn),給處于產(chǎn)業(yè)鏈中游的外盤管企業(yè)帶來(lái)巨大經(jīng)營(yíng)壓力——表面上營(yíng)收增長(zhǎng),實(shí)際利潤(rùn)空間卻被嚴(yán)重?cái)D壓。
上游漲價(jià)傳導(dǎo)到中游后,下游客戶對(duì)高價(jià)接受度有限。制冷、化工等領(lǐng)域供需渠道固化,價(jià)格透明化,大型采購(gòu)方利用優(yōu)勢(shì)壓制加工費(fèi)上漲,中小企業(yè)為爭(zhēng)奪訂單更陷入價(jià)格戰(zhàn),利潤(rùn)空間被進(jìn)一步侵蝕。一方面,成本管控要從源頭入手。面對(duì)原料價(jià)格高位運(yùn)行,部分企業(yè)通過(guò)剛需采購(gòu)、按需備貨來(lái)控制成本風(fēng)險(xiǎn),避免盲目追高庫(kù)存。另一方面,單純依賴價(jià)格競(jìng)爭(zhēng)已難以為繼。有前瞻性的外盤管企業(yè)正從技術(shù)和服務(wù)兩端突圍。加大在計(jì)算流體力學(xué)仿真、數(shù)字孿生等前沿技術(shù)的投入,提升設(shè)備設(shè)計(jì)能力;建立海外倉(cāng)儲(chǔ)和本地化服務(wù)團(tuán)隊(duì),從單一設(shè)備供應(yīng)商向整體解決方案服務(wù)商轉(zhuǎn)型。高附加值領(lǐng)域?qū)夹g(shù)敏感度高于價(jià)格敏感度,憑借技術(shù)爭(zhēng)取更穩(wěn)定的利潤(rùn)空間,才是穿越周期的關(guān)鍵。
說(shuō)到底,成本飚升是一場(chǎng)倒逼行業(yè)洗牌的考驗(yàn)。唯有從拼價(jià)格轉(zhuǎn)向拼技術(shù)、拼服務(wù),才能在成本壓力中站穩(wěn)腳跟,讓每一分投入都轉(zhuǎn)化為真正的競(jìng)爭(zhēng)力。
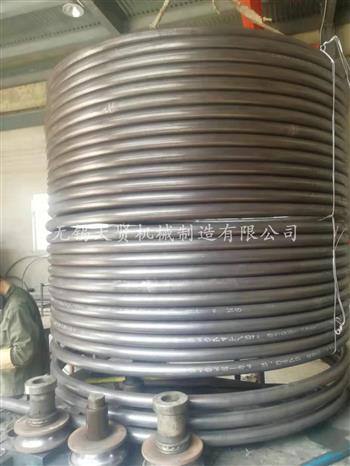
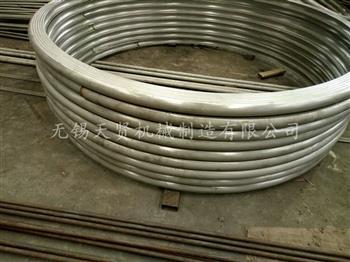
在換熱設(shè)備與流體輸送系統(tǒng)中,不銹鋼半管常作為加熱或冷卻夾套,承載高溫高壓介質(zhì)。許多運(yùn)維人員對(duì)腐蝕問(wèn)題高度警惕,卻低估了物理?yè)p傷帶來(lái)的威脅。事實(shí)是:物理?yè)p傷對(duì)不銹鋼半管造成的危害,絲毫不亞于化學(xué)腐蝕。
搬運(yùn)安裝或日常作業(yè)中的尖銳物碰撞、工具跌落,會(huì)在半管表面留下劃痕或凹坑。這些機(jī)械損傷不僅直接削弱管壁厚度,更破壞了鈍化膜的完整性,成為應(yīng)力腐蝕開裂和點(diǎn)蝕的優(yōu)先萌生地。在不銹鋼半管服役的氯化物環(huán)境中,一道看似無(wú)關(guān)緊要的劃痕,可能在其底部發(fā)展為貫穿性裂紋,而整個(gè)過(guò)程毫無(wú)預(yù)兆。半管壁厚通常較薄,一旦遭受重物撞擊或支撐架松動(dòng)導(dǎo)致的局部受力,便可能產(chǎn)生凹坑或壓痕。這些幾何不連續(xù)處會(huì)產(chǎn)生顯著的應(yīng)力集中,局部應(yīng)力峰值可達(dá)名義應(yīng)力的3-5倍。在周期性壓力波動(dòng)下,壓痕底部將先發(fā)生疲勞開裂,成為系統(tǒng)泄漏的起點(diǎn)。相關(guān)研究表明,管道凹陷深度超過(guò)直徑的6%時(shí),承壓能力將顯著下降。不銹鋼半管的焊縫區(qū)域本身存在熱影響區(qū)和殘余應(yīng)力,若在該區(qū)域遭受磕碰或沖擊,焊接殘余應(yīng)力與機(jī)械損傷引入的應(yīng)力疊加,直接大幅增加裂紋萌生概率。此類損傷的隱蔽性極強(qiáng)——表面可能只有輕微變形,但焊縫內(nèi)部已萌生顯微裂紋,在后續(xù)服役中快速擴(kuò)展。在裝卸、安裝與檢修過(guò)程中,應(yīng)使用軟質(zhì)吊帶和護(hù)套保護(hù)半管表面,嚴(yán)禁鋼絲繩直接捆綁;劃定管道保護(hù)區(qū),防止車輛或重物靠近碰撞;定期巡檢時(shí)重點(diǎn)檢查表面有無(wú)劃痕、凹坑及焊縫區(qū)域的異常變形,發(fā)現(xiàn)即修,不留隱患。
不銹鋼半管的物理?yè)p傷,不是外觀問(wèn)題,而是直接威脅承壓的結(jié)構(gòu)性問(wèn)題。守護(hù)半管,從避免任何形式的物理?yè)p傷開始。

在換熱器、反應(yīng)釜及流體輸送系統(tǒng)中,不銹鋼盤管長(zhǎng)期服役于高溫高壓及腐蝕性介質(zhì)環(huán)境。其能否在設(shè)計(jì)壽命內(nèi)穩(wěn)定運(yùn)行,不取決于材料牌號(hào)的選擇,而取決于三道關(guān)鍵防線的構(gòu)筑——選材、安裝與維護(hù)。任何一道防線的失守,都可能導(dǎo)致盤管提前失效。
不銹鋼盤管的失效形式中,應(yīng)力腐蝕開裂占比高。若選材時(shí)忽視介質(zhì)中氯離子含量與溫度條件,采用304不銹鋼處理含氯高溫介質(zhì),極易在焊縫及彎頭處萌生裂紋,數(shù)月至一年內(nèi)便貫穿泄漏。根據(jù)環(huán)境選擇含鉬316L或更高的雙相不銹鋼,是遏制應(yīng)力腐蝕的一道屏障。盤管壁厚通常較薄,流速過(guò)快時(shí)湍流加劇沖刷腐蝕,導(dǎo)致壁厚減薄速率驟增。焊接工藝不規(guī)范產(chǎn)生未焊透或咬邊,更會(huì)形成局部應(yīng)力集中點(diǎn),成為裂紋優(yōu)先萌生區(qū)。控制流體流速在合理區(qū)間、采用規(guī)范焊接工藝與焊后熱處理,是守住壁厚完整性的關(guān)鍵。盤管內(nèi)壁結(jié)垢后,垢下形成閉塞區(qū),局部氯離子濃縮、pH值下降,引發(fā)點(diǎn)蝕與縫隙腐蝕。定期進(jìn)行化學(xué)清洗或機(jī)械清垢,配合水質(zhì)監(jiān)測(cè),能破壞局部腐蝕條件,延長(zhǎng)使用壽命。
三道防線環(huán)環(huán)相扣,缺一不可。選材決定耐蝕基礎(chǔ),安裝決定應(yīng)力狀態(tài),維護(hù)決定腐蝕進(jìn)程。唯有三線并守,不銹鋼盤管才能在惡劣工況中穩(wěn)定服役至設(shè)計(jì)壽命終點(diǎn)。

在化工管道、壓力容器夾套加熱系統(tǒng)及建筑給排水工程中,半管以其結(jié)構(gòu)緊湊、換熱效率高的優(yōu)勢(shì)被廣泛應(yīng)用。但許多工程師將關(guān)注焦點(diǎn)集中于半管的材質(zhì)和壁厚,卻容易忽視一個(gè)決定系統(tǒng)的關(guān)鍵因素——安裝誤差。這種看似微小的偏差,實(shí)則是一個(gè)隱蔽的結(jié)構(gòu)陷阱,一旦形成將導(dǎo)致應(yīng)力集中、泄漏甚至整體結(jié)構(gòu)失效。
半管安裝前需在設(shè)備主體表面劃出中心線和端口位置。若使用未經(jīng)校準(zhǔn)的卷尺或激光水平儀,每米累積誤差可達(dá)2至3毫米。當(dāng)半管總長(zhǎng)度過(guò)10米時(shí),兩端端口偏移量可能過(guò)20毫米,直接導(dǎo)致法蘭連接時(shí)組對(duì),螺栓孔錯(cuò)位,緊固后產(chǎn)生巨大彎矩。半管通常由鋼板卷制并剖分而成,若卷板機(jī)輥軸未調(diào)平,或剖分線偏離中心,半管的圓弧曲率將與容器外壁不吻合。安裝時(shí)需用外力強(qiáng)壓貼合,強(qiáng)制裝配應(yīng)力被封存在焊縫中。系統(tǒng)運(yùn)行時(shí),熱膨脹與內(nèi)壓疊加,使應(yīng)力進(jìn)一步放大。若未遵循對(duì)稱分段焊接原則,而采取單側(cè)連續(xù)焊接,半管將向先焊?jìng)?cè)彎曲,導(dǎo)致直線度偏差出允許值的數(shù)倍。在壓力波動(dòng)或溫度變化時(shí),應(yīng)力集中區(qū)發(fā)生疲勞裂紋,進(jìn)而擴(kuò)展為貫穿性開裂。泄漏的介質(zhì)可能具有高溫高壓或腐蝕性,不僅威脅設(shè)備,更可能引發(fā)次生災(zāi)害。同時(shí),誤差導(dǎo)致的管段偏移會(huì)使保溫層無(wú)法嚴(yán)密包裹,熱損失增加,系統(tǒng)能耗因此攀升。控制半管安裝誤差,需要在標(biāo)準(zhǔn)規(guī)范基礎(chǔ)上建立更嚴(yán)格的管控措施:安裝前使用經(jīng)緯儀或激光跟蹤儀復(fù)核基準(zhǔn)線,確保基準(zhǔn)軸線偏差不大于每米正負(fù)1毫米;下料后的半管需在平臺(tái)上進(jìn)行預(yù)組裝,檢查曲率吻合度及端口對(duì)齊度;焊接時(shí)采用分段跳焊及剛性固定等措施控制變形量,并在焊后進(jìn)行射線或超聲抽檢。
半管的可靠性從不取決于單點(diǎn)強(qiáng)度的多寡,而是取決于安裝精度的全局控制。唯有正視安裝誤差這個(gè)結(jié)構(gòu)陷阱,將其消滅在施工前期,才能讓半管系統(tǒng)真正承載起運(yùn)行的重任。
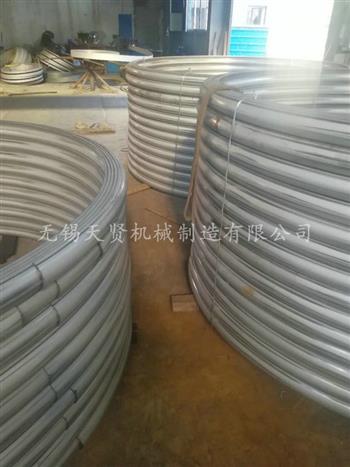

盤管作為工業(yè)換熱與流體輸送的核心部件,在反應(yīng)釜、儲(chǔ)罐、蒸發(fā)器等設(shè)備中扮演著關(guān)鍵角色。無(wú)錫盤管加工的產(chǎn)業(yè)集聚地,以工藝控制嚴(yán)格、質(zhì)量穩(wěn)定可靠著稱。然而,彎曲成型、焊接連接等環(huán)節(jié)若控制不當(dāng),缺陷便頻繁發(fā)生。如何避免施工缺陷,成為盤管加工質(zhì)量管控的核心命題。
無(wú)錫廠家通常選用304、316L等牌號(hào)不銹鋼,須核驗(yàn)每批次材料的化學(xué)成分與力學(xué)性能證書,并通過(guò)光譜分析確認(rèn)材質(zhì)達(dá)標(biāo)。入廠前還應(yīng)對(duì)管徑、壁厚、圓度進(jìn)行檢測(cè),確保同一截面壁厚差不過(guò)標(biāo),避免因材質(zhì)不符導(dǎo)致成品在使用中出現(xiàn)腐蝕或斷裂。源頭材料若存隱患,后續(xù)加工再精密也無(wú)法補(bǔ)救。盤管彎曲時(shí)需控制彎曲角度與曲率半徑,避免過(guò)度彎曲導(dǎo)致管壁變薄、開裂,或彎曲不足影響安裝適配性。彎曲后的壁厚減薄率不應(yīng)過(guò)原始壁厚的15%,橢圓度不宜過(guò)8%。對(duì)于銅、鋁等易變形材質(zhì),彎管時(shí)須使用芯棒或填充物,防止管內(nèi)褶皺或截面變形。彎曲精度若失控,安裝適配性與承壓能力便雙雙失守。焊接缺陷是盤管失效的主要誘因之一。需確保焊材與母材嚴(yán)格匹配,采用氬弧焊等工藝,焊前清潔坡口、焊中控制參數(shù)、焊后修磨焊縫,避免夾渣、氣孔、未焊透等缺陷。對(duì)于不銹鋼盤管,成型后需進(jìn)行固溶處理或光亮退火,以消加工應(yīng)力,提升管材韌性與耐腐蝕能力。焊縫質(zhì)量若不過(guò)關(guān),整根盤管便成了隨時(shí)可能泄漏的定時(shí)炸彈。 須對(duì)盤管進(jìn)行耐壓與氣密性測(cè)試,模擬實(shí)際運(yùn)行壓力環(huán)境,排查滲漏與形變隱患。焊縫區(qū)域應(yīng)優(yōu)先采用著色滲透檢測(cè)或超聲波探傷,排查表面及內(nèi)部裂紋。尺寸檢測(cè)需涵蓋管徑、壁厚、彎曲弧度、圈徑間距及總長(zhǎng)等參數(shù),確保與設(shè)計(jì)要求契合。
無(wú)錫盤管加工的質(zhì)量口碑,建立在對(duì)每一道工序的嚴(yán)格把控之上。從原材料入場(chǎng)、彎曲成型、焊接連接到成品檢測(cè),每一個(gè)環(huán)節(jié)的規(guī)范操作,都是將缺陷消滅在出廠之前。

在石油化工、高壓鍋爐及核電管路系統(tǒng)中,無(wú)縫圓管承擔(dān)著高溫高壓介質(zhì)的輸送任務(wù)。一旦出現(xiàn)裂紋、蝕坑或壁厚減薄,維修質(zhì)量直接決定整套管路的壽命。很多事故并非管道本身失效,而是維修流程不規(guī)范埋下的定時(shí)炸彈。
使用聲波測(cè)厚儀以5mm×5mm網(wǎng)格標(biāo)注壁厚分布圖,并用磁粉或滲透探傷界定裂紋端點(diǎn)。未探明缺陷邊界前,嚴(yán)禁動(dòng)火——打磨范圍不足會(huì)導(dǎo)致裂紋端殘留,運(yùn)行中迅速擴(kuò)展。缺陷除后,坡口角度、鈍邊厚度及圓角半徑須嚴(yán)格按焊接工藝規(guī)程執(zhí)行。我們用坡口機(jī)加工,要求坡口面粗糙度Ra≤6.3μm,鈍邊保持在1-1.5mm,且內(nèi)外壁錯(cuò)邊量不過(guò)壁厚的10%。坡口面不得有油污、銹蝕或打磨過(guò)燒變色,否則重新處理。每道焊道完成后用紅外測(cè)溫儀確認(rèn)溫度區(qū)間,并用焊縫檢驗(yàn)尺測(cè)量焊道厚度。嚴(yán)禁在風(fēng)速>2m/s或濕度>60%的環(huán)境下施焊,否則須搭設(shè)防風(fēng)棚并預(yù)熱母材至100℃以上。我們使用熱電偶+智能溫控儀全程記錄升降溫速率,保溫時(shí)間按壁厚1小時(shí)/25mm計(jì)算。熱處理曲線須打印存檔——沒(méi)有記錄的熱處理等于沒(méi)做。
無(wú)縫圓管維修沒(méi)有差不多——坡口角度差2°,焊接熱輸入多0.5kJ/cm,熱處理保溫少15分鐘,看似微不足道,但在20MPa壓力下,這些誤差會(huì)被放大。嚴(yán)格流程不是增加成本,而是規(guī)避一次返工+停產(chǎn)損失的經(jīng)濟(jì)手段。管中窺豹,細(xì)節(jié)見(jiàn)真章。
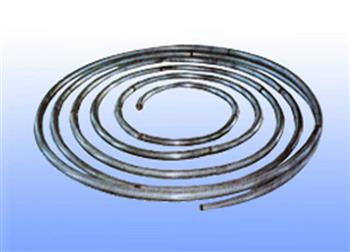

在化工反應(yīng)釜夾套、建筑裝飾、機(jī)械支撐等多元場(chǎng)景中,半圓管以其截面設(shè)計(jì)與靈活的適配能力,成為工業(yè)與民用領(lǐng)域不可或缺的基礎(chǔ)構(gòu)件。然而,真正拉開廠家差距的,并非只是能生產(chǎn),而是在實(shí)用性與設(shè)計(jì)美學(xué)之間的兼顧——這對(duì)半圓管制造提出了系統(tǒng)性要求。
半圓管廠家的核心挑戰(zhàn)在于,如何根據(jù)不同場(chǎng)景的工況特征,完成材質(zhì)、規(guī)格與工藝的定制化匹配。在化工設(shè)備中,半圓管常作為反應(yīng)釜盤管或夾套組件,需要同時(shí)滿足耐熱、耐腐蝕與換熱三重需求,不銹鋼材質(zhì)成為主流選擇,壁厚與直徑需根據(jù)傳熱效率與承壓要求計(jì)算。而在建筑裝飾領(lǐng)域,半圓管則需兼顧結(jié)構(gòu)支撐與視覺(jué)呈現(xiàn),彩色涂層鋼板或鋁合金因其可塑性高、表面處理靈活而被選用,規(guī)格需結(jié)合承重與造型需求確定。正是這種因場(chǎng)景而變的定制思維,構(gòu)成了半圓管廠家專業(yè)能力的根基。半圓管成型需通過(guò)輥壓或冷彎工藝將圓管壓制為半圓弧截面,過(guò)程中需控制輥輪模具的弧度匹配與進(jìn)給速度,避免管壁變薄或出現(xiàn)褶皺。對(duì)于厚壁管材,分段低速壓制可降低局部應(yīng)力集中;對(duì)于大批量標(biāo)準(zhǔn)化產(chǎn)品,連續(xù)輥壓成型則兼顧了效率與一致性。焊接工藝方面,氬弧焊與激光焊能夠滿足高精度要求,但需同步做好焊縫打磨與滲漏檢測(cè),確保結(jié)構(gòu)完整性與密封性——每一項(xiàng)工藝參數(shù)背后,都是質(zhì)量與成本之間的反復(fù)權(quán)衡。通過(guò)線條的流暢性設(shè)計(jì)、色彩的搭配處理及表面紋理的精細(xì)化打磨,半圓管可以在保持結(jié)構(gòu)功能的同時(shí)提升視覺(jué)吸引力。尤為關(guān)鍵的是,美學(xué)元素的引入絕不能以犧牲實(shí)用為代價(jià)——過(guò)于復(fù)雜的裝飾可能影響清潔便捷性或增加操作難度,這在食品等對(duì)衛(wèi)生等級(jí)要求嚴(yán)苛的行業(yè)中尤其需要警惕。
半圓管廠家的專業(yè)價(jià)值,正是在這三重兼顧中得以凸顯——對(duì)齊場(chǎng)景需求、優(yōu)化工藝成本結(jié)構(gòu)、融合美學(xué)與實(shí)用,交付的不僅是一根管材,更是經(jīng)過(guò)系統(tǒng)思考的可靠解決方案。
無(wú)錫天賢機(jī)械制造有限公司版權(quán)所有 xml地圖
聯(lián)系人:邵曉東(總經(jīng)理)聯(lián)系方式:13812072018
聯(lián)系人:邵天賢(經(jīng)理)聯(lián)系方式:13915285527
傳 真:0510 85550606 郵 編:214128
地 址:無(wú)錫市濱湖區(qū)雪浪街道貢湖村
備案號(hào):蘇ICP備18017221號(hào)-1