<nav id="4eyaq"></nav> 在化工管道、壓力容器夾套加熱系統及建筑給排水工程中,半管以其結構緊湊、換熱效率高的優勢被廣泛應用。但許多工程師將關注焦點集中于半管的材質和壁厚,卻容易忽視一個決定系統的關鍵因素——安裝誤差。這種看似微小的偏差,實則是一個隱蔽的結構陷阱,一旦形成將導致應力集中、泄漏甚至整體結構失效。
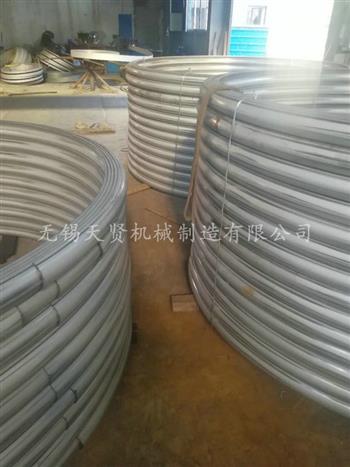
半管安裝前需在設備主體表面劃出中心線和端口位置。若使用未經校準的卷尺或激光水平儀,每米累積誤差可達2至3毫米。當半管總長度過10米時,兩端端口偏移量可能過20毫米,直接導致法蘭連接時組對,螺栓孔錯位,緊固后產生巨大彎矩。半管通常由鋼板卷制并剖分而成,若卷板機輥軸未調平,或剖分線偏離中心,半管的圓弧曲率將與容器外壁不吻合。安裝時需用外力強壓貼合,強制裝配應力被封存在焊縫中。系統運行時,熱膨脹與內壓疊加,使應力進一步放大。若未遵循對稱分段焊接原則,而采取單側連續焊接,半管將向先焊側彎曲,導致直線度偏差出允許值的數倍。在壓力波動或溫度變化時,應力集中區發生疲勞裂紋,進而擴展為貫穿性開裂。泄漏的介質可能具有高溫高壓或腐蝕性,不僅威脅設備,更可能引發次生災害。同時,誤差導致的管段偏移會使保溫層無法嚴密包裹,熱損失增加,系統能耗因此攀升。控制半管安裝誤差,需要在標準規范基礎上建立更嚴格的管控措施:安裝前使用經緯儀或激光跟蹤儀復核基準線,確保基準軸線偏差不大于每米正負1毫米;下料后的半管需在平臺上進行預組裝,檢查曲率吻合度及端口對齊度;焊接時采用分段跳焊及剛性固定等措施控制變形量,并在焊后進行射線或超聲抽檢。
半管的可靠性從不取決于單點強度的多寡,而是取決于安裝精度的全局控制。唯有正視安裝誤差這個結構陷阱,將其消滅在施工前期,才能讓半管系統真正承載起運行的重任。
文章來源于:http://www.ameri-built.com/newsdetail-49914.html