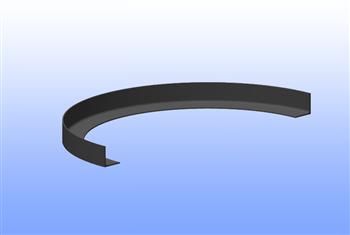
角鋼內彎在法蘭、加強圈、設備骨架等場景中應用廣泛。然而,這一工藝對技術條件要求高,工藝一旦缺失或執行不到位,各種問題便接踵而至——變形、扭曲、褶皺,甚至結構大打折扣。
角鋼向內卷彎時,外側立邊與里側邊均受到擠壓應力,兩條邊同時受擠壓,被擠壓變形的材料無處可去,只能在內側堆積,形成一個個小突起——也就是肉眼可見的褶皺。與此同時,受力不均使兩條邊不再垂直,常見情況是兩條邊小于90°。角鋼屬于非對稱截面型材,彎曲時不僅存在回彈、起皺等常規缺陷,還會產生特有的旁彎現象——構件在彎曲平面之外發生側向扭曲。研究數據表明,曲率半徑越小,旁彎越大;支點間距越大,旁彎也越大。同時,角鋼截面的變形程度隨彎曲曲率增大而加劇,軸向拉力還會進一步惡化截面形變。旁彎一旦超標,構件便無法與相鄰部件嚴密貼合。這與外彎角鋼的變形方向正好相反。冷卻后圓箍直徑變大,意味著若仍按設計尺寸制作靠模,成品將超差無法使用。實際生產中,靠模板直徑需根據加工尺寸適當縮小。此外,內彎時角鋼內邊緣受到壓縮增厚,不僅產生褶皺,還會出現高低不平的波浪形現象,彎曲寬度越寬、板越薄、半徑越小,波浪形越嚴重。角鋼內彎的難度遠高于外彎,一些廠商為圖省事,拒絕采用切口內彎等成熟工藝,而試圖通過常規卷彎一次成型,結果產品變形、扭曲嚴重,根本無法保證平整度。有實操經驗表明,內卷角鋼時材料受擠壓不勻,極易扭曲變形,建議通過切割或鋸切缺口等方式進行工藝改進。
角鋼內彎工藝缺失,變形、褶皺、旁彎、尺寸差等質量問題隨之而來。從工藝方案選擇、模具設計到過程控制,每一環的缺失都在侵蝕成品質量。
文章來源于:http://www.ameri-built.com/newsdetail-49901.html